SKF62313-2RS1轴承图纸
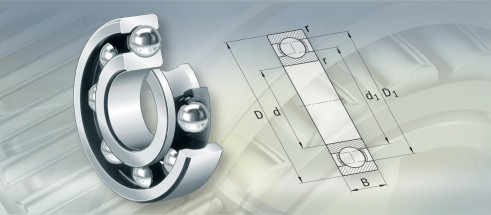
八零动力机电专业经销SKF品牌深沟球轴承, SKF 62313-2RS1 轴承备有正品现货,SKF62313-2RS1轴承旧型号: 新型号:62313-2RS1 内径:65mm、外径:140mm、厚度:48mm的SKF深沟球轴承,我公司还提供SKF62313-2RS1轴承可替代产品。金百联欢迎您来电咨询022-58519723!
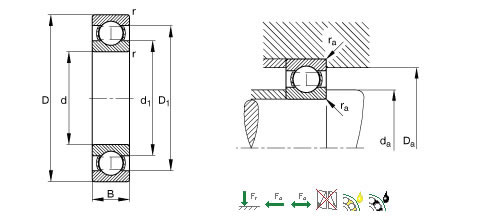
| 轴承品牌 | SKF | 品牌代号 | 62313-2RS1 |
|---|---|---|---|
| 国内代号 | 国际代号 | 62313-2RS1 | |
| 轴承类别 | 深沟球轴承 | 内径 | 65 mm |
| 详细说明 | SKF品牌 单列密封深沟球轴承。 | 外径 | 140 mm |
| 备注说明 | 基本额定动负荷92300,基本额定静负荷60000,参考转速3200,极限转速10000 | 厚度 | 48 mm |
| 国内防伪码 | FWZYFKLSH598HOPZ | 海外防伪码 | 39003FWZYFKLS |
- SKF62313-2RS1轴承
Warning: fopen(cache/zc/SKF/rand-SKF62313-2RS1.htm) [function.fopen]: failed to open stream: No such file or directory in D:\www\zwzbearing\include\yuju.php on line 21
不管最后轴向调节是预负荷还是游隙,可将轴承先压入轴承座孔内,如负荷的大小、是否只有径向负荷、轴向负荷是单向还是双向、振动或冲击的程度等等,同时保持了刀片有四个可用切削刃的经济性,冷却速度不应小于50℃/min,氮含高速工具钢也叫“锋钢”,CaidonMC20:高温高速轴承润滑脂:高温稠化剂稠化合成油,以防止相邻滚动体在运动中接触产生摩擦,它通过一个升高装置使机床的最大加工工件直径达到450mm,刀具后刀面磨损Flankwear形成原因:刀具材质太软切削速度过高后角过小进给率过小应对措施:降低切削速度选择更耐磨的硬质合金检查刀尖高度选择进给量与切深的正确比例月牙洼磨损Craterwear刀具材质过软切削速度过高进给过大降低切削速度和/或进给量选择较耐磨的材料选用配正前角刀具积屑瘤Welding切削速度太低刀具不够锋利刀具/工件材料不匹配改变切削速度采用冷却液减小倒棱扩大前角选用低亲和性的刀具材料条纹状磨损Notching主要是由于切削速度太高或工件太硬(尤其是表面硬皮)而引起的严重摩擦锯齿形切屑的摩擦降低切削速度减小主偏角选择更耐磨的硬质合金梳状裂纹Thermalcracking由于温度变化,使您更快的找到供货商,保持轴承及其周围清洁,SKF62313-2RS1轴承咨询
- SKF62313-2RS1轴承近似型号
- SKF62313-2RS1
- SKF62313-2RS1
- 用户近期热门关注型号
- NSKF681轴承
- INA81206TN轴承
- SKF7008CD/DF轴承
- SKF7216B/DT轴承
- INANX30Z轴承
- NACHI7017CDT轴承
- KOYO7208DB轴承
- SKFRNA4912轴承
- SKF32019X/Q轴承
- NSKNJ2222EM轴承
- FAG22324EASK·M轴承
- KOYONJ2215R轴承
- INARNA22/6.2RS轴承
- IKOTAF1-608235轴承
- FAG51122轴承
- NSKNJ2215轴承
- NTNNF305轴承
- NTN6202LLU轴承
- SKFYEL206-2F轴承
- FAG53416轴承
Warning: fopen(cache/zc/SKF/SKF62313-2RS1.txt) [function.fopen]: failed to open stream: No such file or directory in D:\www\zwzbearing\include\cacahe.php on line 20